Domain zinkdruckgießerei.de kaufen?
Wir ziehen mit dem Projekt
zinkdruckgießerei.de um.
Sind Sie am Kauf der Domain
zinkdruckgießerei.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain zinkdruckgießerei.de kaufen?
Warum schmiert Aluminium beim Zerspanen?
Aluminium schmiert beim Zerspanen aufgrund seiner niedrigen Schmelztemperatur und seiner hohen Wärmeleitfähigkeit. Beim Zerspanen entsteht Reibung zwischen dem Werkzeug und dem Aluminium, wodurch sich das Metall erhitzt. Durch die hohe Wärmeleitfähigkeit des Aluminiums wird die Wärme schnell abgeleitet, was zu einer Schmierungseffekt führt. **
Wie nennt man diese Art von Schraubstock beim CNC-Zerspanen?
Beim CNC-Zerspanen wird in der Regel ein Spannfutter verwendet, um das Werkstück zu fixieren. Ein Schraubstock wird eher bei manuellen Bearbeitungen eingesetzt. **
Ähnliche Suchbegriffe für Zerspanen
Top-Angebote
Produkte zum Begriff Zerspanen:
-
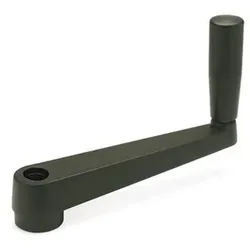
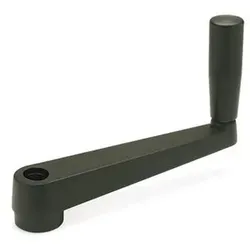
Handkurbeln, Zink-Druckguss (471.1-50-V8)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung filtercolumn: 8 Bohrungskennzeichen: V - mit Vierkant DIN 79 d2: 16 d3: 18 Gewicht: 0.058 kg h1: 18 h2: 10 h3: 10 h4 ≈: 28.5 Kurbellänge l: 50 RoHS: Ja Vierkant s: V 8 Ø Zylindergriff GN 598: 1410,14 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Handkurbeln, Zink-Druckguss (471.1-64-B10)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung d1: B 10 Bohrung filtercolumn: 10 Bohrungskennzeichen: B - Bohrung d2: 19 d3: 22 Gewicht: 0.100 kg h1: 20 h2: 11 h3: 12 h4 ≈: 42.5 Kurbellänge l: 64 RoHS: Ja Ø Zylindergriff GN 598: 188,06 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Handkurbeln, Zink-Druckguss (471.1-80-B10)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung d1: B 10 Bohrung filtercolumn: 10 Bohrungskennzeichen: B - Bohrung d2: 23 d3: 26 Gewicht: 0.160 kg h1: 24 h2: 14 h3: 14 h4 ≈: 52.5 Kurbellänge l: 80 RoHS: Ja Ø Zylindergriff GN 598: 219,22 €*Versand: 6,49 €Sichere Weiterleitung zum Anbieter
-
Rastriegel, Zink-Druckguss (612.8-5-M12X1,5-A)Rastriegel GN 612.8 werden eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Durch Drehen des Riegels um 180° wird der Raststift eingezogen. Die Rastkerbe ermöglicht ein sicheres Positionieren. Bei diesen Rastriegeln mit Führung aus Zink-Druckguss handelt es sich um eine sehr preisgünstige Ausführung. Aufnahmegewinde d2: M 12 x 1,5 Bolzendurchmesser d1: 5 Ende: 22 Federdruck in N ≈ Anfang: 8 Gewicht: 0.035 kg l1: 48 l2: 8 l3: 25 l4: 25 Max. Anzugs- moment in Nm: 12 RoHS: Ja sw: 135,93 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter

-
Was sind die verschiedenen Methoden zum Zerspanen von Materialien und welche Vorteile bieten sie in der industriellen Fertigung?
Die verschiedenen Methoden zum Zerspanen von Materialien sind Drehen, Fräsen, Bohren und Schleifen. Sie bieten Vorteile wie hohe Präzision, Effizienz, Flexibilität und die Möglichkeit, komplexe Formen herzustellen. In der industriellen Fertigung ermöglichen sie die Herstellung von hochwertigen Bauteilen in großen Stückzahlen. **
-
Wie kann das Zerspanen von Werkstücken effektiv und präzise durchgeführt werden?
Das Zerspanen von Werkstücken kann effektiv und präzise durchgeführt werden, indem hochwertige Werkzeuge und Maschinen verwendet werden. Zudem ist eine genaue Planung und Vorbereitung des Bearbeitungsprozesses entscheidend. Die richtige Auswahl von Schnittgeschwindigkeit, Vorschub und Schnitttiefe trägt ebenfalls zur Präzision und Effektivität des Zerspanens bei. **
-
Warum ist das Schmieden, insbesondere das Gesenkschmieden, besser als das Zerspanen?
Das Schmieden, insbesondere das Gesenkschmieden, bietet mehrere Vorteile gegenüber dem Zerspanen. Erstens ermöglicht das Schmieden die Herstellung von komplexen Formen mit hoher Präzision und geringen Toleranzen. Zweitens verbessert das Schmieden die mechanischen Eigenschaften des Werkstücks, indem es die innere Struktur verdichtet und die Festigkeit erhöht. Drittens ist das Schmieden oft kostengünstiger, da weniger Materialabfall entsteht und weniger Nachbearbeitung erforderlich ist. **
-
Wie beeinflusst die Wahl des Schneidwerkzeugs die Effizienz und Genauigkeit beim Zerspanen?
Die Wahl des Schneidwerkzeugs beeinflusst die Effizienz, da ein geeignetes Werkzeug schneller und präziser arbeitet. Ein falsches Werkzeug kann zu längeren Bearbeitungszeiten und schlechterer Oberflächengüte führen. Zudem kann die Wahl des Schneidwerkzeugs die Lebensdauer der Werkzeuge und die Qualität der bearbeiteten Teile beeinflussen. **
Welche verschiedenen Verfahren und Werkzeuge werden beim Zerspanen eingesetzt, um metallische Werkstücke zu bearbeiten?
Beim Zerspanen werden Verfahren wie Drehen, Fräsen, Bohren und Schleifen eingesetzt. Als Werkzeuge dienen unter anderem Drehmaschinen, Fräsmaschinen, Bohrmaschinen und Schleifmaschinen. Diese Werkzeuge werden mit verschiedenen Schneidstoffen wie Hartmetall oder Keramik bestückt, um das Metall zu bearbeiten. **
Was sind die wichtigsten Faktoren beim Zerspanen, um eine präzise und effiziente Materialbearbeitung zu gewährleisten?
Die Auswahl des richtigen Werkzeugmaterials und der Schneidengeometrie ist entscheidend für eine präzise Zerspanung. Die richtige Schnittgeschwindigkeit, Vorschub und Schnitttiefe müssen entsprechend dem zu bearbeitenden Material eingestellt werden. Eine stabile Maschinenkonstruktion und eine geeignete Kühlung sind ebenfalls wichtige Faktoren für eine effiziente Materialbearbeitung. **
Top-Angebote
Produkte zum Begriff Zerspanen:
-
Handkurbeln, Zink-Druckguss (471.1-50-B8)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung d1: B 8 Bohrung filtercolumn: 8 Bohrungskennzeichen: B - Bohrung d2: 16 d3: 18 Gewicht: 0.058 kg h1: 18 h2: 10 h3: 10 h4 ≈: 28.5 Kurbellänge l: 50 RoHS: Ja Ø Zylindergriff GN 598: 148,27 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Handkurbeln, Zink-Druckguss (471.1-50-V8)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung filtercolumn: 8 Bohrungskennzeichen: V - mit Vierkant DIN 79 d2: 16 d3: 18 Gewicht: 0.058 kg h1: 18 h2: 10 h3: 10 h4 ≈: 28.5 Kurbellänge l: 50 RoHS: Ja Vierkant s: V 8 Ø Zylindergriff GN 598: 1410,14 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Handkurbeln, Zink-Druckguss (471.1-64-B10)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung d1: B 10 Bohrung filtercolumn: 10 Bohrungskennzeichen: B - Bohrung d2: 19 d3: 22 Gewicht: 0.100 kg h1: 20 h2: 11 h3: 12 h4 ≈: 42.5 Kurbellänge l: 64 RoHS: Ja Ø Zylindergriff GN 598: 188,06 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Warum schmiert Aluminium beim Zerspanen?
Aluminium schmiert beim Zerspanen aufgrund seiner niedrigen Schmelztemperatur und seiner hohen Wärmeleitfähigkeit. Beim Zerspanen entsteht Reibung zwischen dem Werkzeug und dem Aluminium, wodurch sich das Metall erhitzt. Durch die hohe Wärmeleitfähigkeit des Aluminiums wird die Wärme schnell abgeleitet, was zu einer Schmierungseffekt führt. **
-
Wie nennt man diese Art von Schraubstock beim CNC-Zerspanen?
Beim CNC-Zerspanen wird in der Regel ein Spannfutter verwendet, um das Werkstück zu fixieren. Ein Schraubstock wird eher bei manuellen Bearbeitungen eingesetzt. **
-
Was sind die verschiedenen Methoden zum Zerspanen von Materialien und welche Vorteile bieten sie in der industriellen Fertigung?
Die verschiedenen Methoden zum Zerspanen von Materialien sind Drehen, Fräsen, Bohren und Schleifen. Sie bieten Vorteile wie hohe Präzision, Effizienz, Flexibilität und die Möglichkeit, komplexe Formen herzustellen. In der industriellen Fertigung ermöglichen sie die Herstellung von hochwertigen Bauteilen in großen Stückzahlen. **
-
Wie kann das Zerspanen von Werkstücken effektiv und präzise durchgeführt werden?
Das Zerspanen von Werkstücken kann effektiv und präzise durchgeführt werden, indem hochwertige Werkzeuge und Maschinen verwendet werden. Zudem ist eine genaue Planung und Vorbereitung des Bearbeitungsprozesses entscheidend. Die richtige Auswahl von Schnittgeschwindigkeit, Vorschub und Schnitttiefe trägt ebenfalls zur Präzision und Effektivität des Zerspanens bei. **
Ähnliche Suchbegriffe für Zerspanen
-
Handkurbeln, Zink-Druckguss (471.1-80-B10)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung d1: B 10 Bohrung filtercolumn: 10 Bohrungskennzeichen: B - Bohrung d2: 23 d3: 26 Gewicht: 0.160 kg h1: 24 h2: 14 h3: 14 h4 ≈: 52.5 Kurbellänge l: 80 RoHS: Ja Ø Zylindergriff GN 598: 219,22 €*Versand: 6,49 €Sichere Weiterleitung zum Anbieter
-
Rastriegel, Zink-Druckguss (612.8-5-M12X1,5-A)Rastriegel GN 612.8 werden eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Durch Drehen des Riegels um 180° wird der Raststift eingezogen. Die Rastkerbe ermöglicht ein sicheres Positionieren. Bei diesen Rastriegeln mit Führung aus Zink-Druckguss handelt es sich um eine sehr preisgünstige Ausführung. Aufnahmegewinde d2: M 12 x 1,5 Bolzendurchmesser d1: 5 Ende: 22 Federdruck in N ≈ Anfang: 8 Gewicht: 0.035 kg l1: 48 l2: 8 l3: 25 l4: 25 Max. Anzugs- moment in Nm: 12 RoHS: Ja sw: 135,93 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Rastriegel, Zink-Druckguss (612.8-4-M12X1,5-AK)Rastriegel GN 612.8 werden eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Durch Drehen des Riegels um 180° wird der Raststift eingezogen. Die Rastkerbe ermöglicht ein sicheres Positionieren. Bei diesen Rastriegeln mit Führung aus Zink-Druckguss handelt es sich um eine sehr preisgünstige Ausführung. Aufnahmegewinde d2: M 12 x 1,5 Bolzendurchmesser d1: 4 Ende: 22 Federdruck in N ≈ Anfang: 8 Gewicht: 0.029 kg l1: 48 l2: 8 l3: 25 l4: 25 Max. Anzugs- moment in Nm: 12 RoHS: Ja sw: 136,37 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Rastriegel, Zink-Druckguss (612.8-5-M12X1,5-AK)Rastriegel GN 612.8 werden eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Durch Drehen des Riegels um 180° wird der Raststift eingezogen. Die Rastkerbe ermöglicht ein sicheres Positionieren. Bei diesen Rastriegeln mit Führung aus Zink-Druckguss handelt es sich um eine sehr preisgünstige Ausführung. Aufnahmegewinde d2: M 12 x 1,5 Bolzendurchmesser d1: 5 Ende: 22 Federdruck in N ≈ Anfang: 8 Gewicht: 0.030 kg l1: 48 l2: 8 l3: 25 l4: 25 Max. Anzugs- moment in Nm: 12 RoHS: Ja sw: 136,15 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Warum ist das Schmieden, insbesondere das Gesenkschmieden, besser als das Zerspanen?
Das Schmieden, insbesondere das Gesenkschmieden, bietet mehrere Vorteile gegenüber dem Zerspanen. Erstens ermöglicht das Schmieden die Herstellung von komplexen Formen mit hoher Präzision und geringen Toleranzen. Zweitens verbessert das Schmieden die mechanischen Eigenschaften des Werkstücks, indem es die innere Struktur verdichtet und die Festigkeit erhöht. Drittens ist das Schmieden oft kostengünstiger, da weniger Materialabfall entsteht und weniger Nachbearbeitung erforderlich ist. **
-
Wie beeinflusst die Wahl des Schneidwerkzeugs die Effizienz und Genauigkeit beim Zerspanen?
Die Wahl des Schneidwerkzeugs beeinflusst die Effizienz, da ein geeignetes Werkzeug schneller und präziser arbeitet. Ein falsches Werkzeug kann zu längeren Bearbeitungszeiten und schlechterer Oberflächengüte führen. Zudem kann die Wahl des Schneidwerkzeugs die Lebensdauer der Werkzeuge und die Qualität der bearbeiteten Teile beeinflussen. **
-
Welche verschiedenen Verfahren und Werkzeuge werden beim Zerspanen eingesetzt, um metallische Werkstücke zu bearbeiten?
Beim Zerspanen werden Verfahren wie Drehen, Fräsen, Bohren und Schleifen eingesetzt. Als Werkzeuge dienen unter anderem Drehmaschinen, Fräsmaschinen, Bohrmaschinen und Schleifmaschinen. Diese Werkzeuge werden mit verschiedenen Schneidstoffen wie Hartmetall oder Keramik bestückt, um das Metall zu bearbeiten. **
-
Was sind die wichtigsten Faktoren beim Zerspanen, um eine präzise und effiziente Materialbearbeitung zu gewährleisten?
Die Auswahl des richtigen Werkzeugmaterials und der Schneidengeometrie ist entscheidend für eine präzise Zerspanung. Die richtige Schnittgeschwindigkeit, Vorschub und Schnitttiefe müssen entsprechend dem zu bearbeitenden Material eingestellt werden. Eine stabile Maschinenkonstruktion und eine geeignete Kühlung sind ebenfalls wichtige Faktoren für eine effiziente Materialbearbeitung. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.