Domain zinkdruckgießerei.de kaufen?
Wir ziehen mit dem Projekt
zinkdruckgießerei.de um.
Sind Sie am Kauf der Domain
zinkdruckgießerei.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain zinkdruckgießerei.de kaufen?
Was ist der beste Schleifprozess für Metall mit einer Schleifscheibe?
Der beste Schleifprozess für Metall mit einer Schleifscheibe ist das Schleifen in mehreren Durchgängen, beginnend mit grober Körnung und endend mit feiner Körnung. Es ist wichtig, den richtigen Anpressdruck und die richtige Geschwindigkeit zu wählen, um ein gleichmäßiges Ergebnis zu erzielen. Zudem sollte regelmäßig die Schleifscheibe gewechselt werden, um optimale Ergebnisse zu erzielen. **
Wie kann der Schleifprozess in der industriellen Fertigung effizienter gestaltet werden?
Der Schleifprozess kann effizienter gestaltet werden, indem hochwertige Schleifmittel verwendet werden, die eine längere Standzeit haben. Zudem ist eine regelmäßige Wartung und Überwachung der Schleifmaschinen wichtig, um Ausfallzeiten zu minimieren. Die Automatisierung des Schleifprozesses kann ebenfalls die Effizienz steigern, indem wiederholbare und präzise Ergebnisse erzielt werden. **
Ähnliche Suchbegriffe für Schleifprozess
Top-Angebote
Produkte zum Begriff Schleifprozess:
-
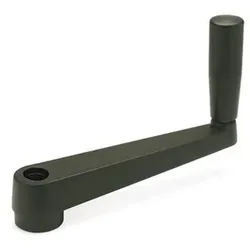
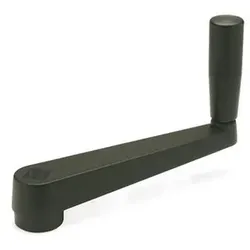
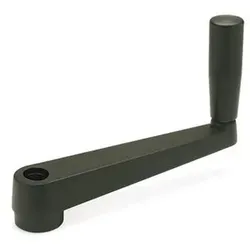
Handkurbeln, Zink-Druckguss (471.1-50-V8)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung filtercolumn: 8 Bohrungskennzeichen: V - mit Vierkant DIN 79 d2: 16 d3: 18 Gewicht: 0.058 kg h1: 18 h2: 10 h3: 10 h4 ≈: 28.5 Kurbellänge l: 50 RoHS: Ja Vierkant s: V 8 Ø Zylindergriff GN 598: 1410,14 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Handkurbeln, Zink-Druckguss (471.1-64-B10)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung d1: B 10 Bohrung filtercolumn: 10 Bohrungskennzeichen: B - Bohrung d2: 19 d3: 22 Gewicht: 0.100 kg h1: 20 h2: 11 h3: 12 h4 ≈: 42.5 Kurbellänge l: 64 RoHS: Ja Ø Zylindergriff GN 598: 188,06 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Handkurbeln, Zink-Druckguss (471.1-80-B10)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung d1: B 10 Bohrung filtercolumn: 10 Bohrungskennzeichen: B - Bohrung d2: 23 d3: 26 Gewicht: 0.160 kg h1: 24 h2: 14 h3: 14 h4 ≈: 52.5 Kurbellänge l: 80 RoHS: Ja Ø Zylindergriff GN 598: 219,22 €*Versand: 6,49 €Sichere Weiterleitung zum Anbieter
-
Rastriegel, Zink-Druckguss (612.8-5-M12X1,5-A)Rastriegel GN 612.8 werden eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Durch Drehen des Riegels um 180° wird der Raststift eingezogen. Die Rastkerbe ermöglicht ein sicheres Positionieren. Bei diesen Rastriegeln mit Führung aus Zink-Druckguss handelt es sich um eine sehr preisgünstige Ausführung. Aufnahmegewinde d2: M 12 x 1,5 Bolzendurchmesser d1: 5 Ende: 22 Federdruck in N ≈ Anfang: 8 Gewicht: 0.035 kg l1: 48 l2: 8 l3: 25 l4: 25 Max. Anzugs- moment in Nm: 12 RoHS: Ja sw: 135,93 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter

-
Wie kann der Schleifprozess effizienter gestaltet werden, um die Produktivität in der Fertigung zu steigern?
Der Einsatz von Hochleistungsschleifmaschinen mit hoher Genauigkeit und Automatisierung kann den Schleifprozess beschleunigen. Die Verwendung von hochwertigen Schleifwerkzeugen und Schleifmitteln kann die Bearbeitungszeit reduzieren. Regelmäßige Wartung und Schulungen für Mitarbeiter können die Effizienz und Qualität des Schleifprozesses verbessern. **
-
Wie kann der Schleifprozess in der industriellen Fertigung optimiert werden, um die Effizienz und Präzision zu steigern?
Der Einsatz von hochwertigen Schleifwerkzeugen und -maschinen kann die Effizienz und Präzision des Schleifprozesses verbessern. Die richtige Auswahl und Anpassung der Schleifparameter wie Geschwindigkeit, Druck und Körnung sind entscheidend. Regelmäßige Wartung und Überwachung der Schleifmaschinen können Ausfallzeiten reduzieren und die Qualität der bearbeiteten Teile sicherstellen. **
-
Was sind die wichtigsten Parameter für einen effizienten Schleifprozess?
Die wichtigsten Parameter für einen effizienten Schleifprozess sind die richtige Auswahl des Schleifmittels, die passende Schleifgeschwindigkeit und der richtige Anpressdruck. Zudem ist eine ausreichende Kühlung während des Schleifens entscheidend, um Überhitzung zu vermeiden und die Lebensdauer des Schleifmittels zu verlängern. Eine regelmäßige Überwachung und Anpassung dieser Parameter während des Schleifprozesses ist ebenfalls wichtig, um optimale Ergebnisse zu erzielen. **
-
Wie können Materialien effizient und präzise durch den Schleifprozess bearbeitet werden?
Materialien können effizient und präzise durch den Schleifprozess bearbeitet werden, indem die richtigen Schleifmittel und -werkzeuge ausgewählt werden. Zudem ist eine geeignete Schleifgeschwindigkeit und Druck erforderlich, um optimale Ergebnisse zu erzielen. Regelmäßige Überwachung und Kontrolle des Schleifprozesses helfen dabei, die Qualität der bearbeiteten Materialien zu gewährleisten. **
Wie kann der Schleifprozess effizienter gestaltet werden, um die Produktivität zu erhöhen?
Der Einsatz von Hochleistungsschleifmitteln kann die Schleifzeit verkürzen und die Produktivität steigern. Automatisierungstechnologien wie Robotik und CNC-Steuerung können den Schleifprozess optimieren. Regelmäßige Wartung und Schulungen für Mitarbeiter können Ausfallzeiten reduzieren und die Effizienz verbessern. **
Was sind die wichtigsten Faktoren, die den Schleifprozess bei der Materialbearbeitung beeinflussen?
Die wichtigsten Faktoren, die den Schleifprozess beeinflussen, sind die Härte und Struktur des zu bearbeitenden Materials, die Auswahl und Qualität der Schleifmittel sowie die Geschwindigkeit und Druck beim Schleifen. Zudem spielen auch der Schleifwinkel, die Kühlmittelzufuhr und die Schleifmaschine selbst eine entscheidende Rolle für das Ergebnis des Schleifprozesses. Eine genaue Abstimmung dieser Faktoren ist entscheidend, um ein optimales Schleifergebnis zu erzielen. **
Top-Angebote
Produkte zum Begriff Schleifprozess:
-
Handkurbeln, Zink-Druckguss (471.1-50-B8)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung d1: B 8 Bohrung filtercolumn: 8 Bohrungskennzeichen: B - Bohrung d2: 16 d3: 18 Gewicht: 0.058 kg h1: 18 h2: 10 h3: 10 h4 ≈: 28.5 Kurbellänge l: 50 RoHS: Ja Ø Zylindergriff GN 598: 148,27 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Handkurbeln, Zink-Druckguss (471.1-50-V8)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung filtercolumn: 8 Bohrungskennzeichen: V - mit Vierkant DIN 79 d2: 16 d3: 18 Gewicht: 0.058 kg h1: 18 h2: 10 h3: 10 h4 ≈: 28.5 Kurbellänge l: 50 RoHS: Ja Vierkant s: V 8 Ø Zylindergriff GN 598: 1410,14 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Handkurbeln, Zink-Druckguss (471.1-64-B10)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung d1: B 10 Bohrung filtercolumn: 10 Bohrungskennzeichen: B - Bohrung d2: 19 d3: 22 Gewicht: 0.100 kg h1: 20 h2: 11 h3: 12 h4 ≈: 42.5 Kurbellänge l: 64 RoHS: Ja Ø Zylindergriff GN 598: 188,06 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Was ist der beste Schleifprozess für Metall mit einer Schleifscheibe?
Der beste Schleifprozess für Metall mit einer Schleifscheibe ist das Schleifen in mehreren Durchgängen, beginnend mit grober Körnung und endend mit feiner Körnung. Es ist wichtig, den richtigen Anpressdruck und die richtige Geschwindigkeit zu wählen, um ein gleichmäßiges Ergebnis zu erzielen. Zudem sollte regelmäßig die Schleifscheibe gewechselt werden, um optimale Ergebnisse zu erzielen. **
-
Wie kann der Schleifprozess in der industriellen Fertigung effizienter gestaltet werden?
Der Schleifprozess kann effizienter gestaltet werden, indem hochwertige Schleifmittel verwendet werden, die eine längere Standzeit haben. Zudem ist eine regelmäßige Wartung und Überwachung der Schleifmaschinen wichtig, um Ausfallzeiten zu minimieren. Die Automatisierung des Schleifprozesses kann ebenfalls die Effizienz steigern, indem wiederholbare und präzise Ergebnisse erzielt werden. **
-
Wie kann der Schleifprozess effizienter gestaltet werden, um die Produktivität in der Fertigung zu steigern?
Der Einsatz von Hochleistungsschleifmaschinen mit hoher Genauigkeit und Automatisierung kann den Schleifprozess beschleunigen. Die Verwendung von hochwertigen Schleifwerkzeugen und Schleifmitteln kann die Bearbeitungszeit reduzieren. Regelmäßige Wartung und Schulungen für Mitarbeiter können die Effizienz und Qualität des Schleifprozesses verbessern. **
-
Wie kann der Schleifprozess in der industriellen Fertigung optimiert werden, um die Effizienz und Präzision zu steigern?
Der Einsatz von hochwertigen Schleifwerkzeugen und -maschinen kann die Effizienz und Präzision des Schleifprozesses verbessern. Die richtige Auswahl und Anpassung der Schleifparameter wie Geschwindigkeit, Druck und Körnung sind entscheidend. Regelmäßige Wartung und Überwachung der Schleifmaschinen können Ausfallzeiten reduzieren und die Qualität der bearbeiteten Teile sicherstellen. **
Ähnliche Suchbegriffe für Schleifprozess
-
Handkurbeln, Zink-Druckguss (471.1-80-B10)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung d1: B 10 Bohrung filtercolumn: 10 Bohrungskennzeichen: B - Bohrung d2: 23 d3: 26 Gewicht: 0.160 kg h1: 24 h2: 14 h3: 14 h4 ≈: 52.5 Kurbellänge l: 80 RoHS: Ja Ø Zylindergriff GN 598: 219,22 €*Versand: 6,49 €Sichere Weiterleitung zum Anbieter
-
Rastriegel, Zink-Druckguss (612.8-5-M12X1,5-A)Rastriegel GN 612.8 werden eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Durch Drehen des Riegels um 180° wird der Raststift eingezogen. Die Rastkerbe ermöglicht ein sicheres Positionieren. Bei diesen Rastriegeln mit Führung aus Zink-Druckguss handelt es sich um eine sehr preisgünstige Ausführung. Aufnahmegewinde d2: M 12 x 1,5 Bolzendurchmesser d1: 5 Ende: 22 Federdruck in N ≈ Anfang: 8 Gewicht: 0.035 kg l1: 48 l2: 8 l3: 25 l4: 25 Max. Anzugs- moment in Nm: 12 RoHS: Ja sw: 135,93 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Rastriegel, Zink-Druckguss (612.8-4-M12X1,5-AK)Rastriegel GN 612.8 werden eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Durch Drehen des Riegels um 180° wird der Raststift eingezogen. Die Rastkerbe ermöglicht ein sicheres Positionieren. Bei diesen Rastriegeln mit Führung aus Zink-Druckguss handelt es sich um eine sehr preisgünstige Ausführung. Aufnahmegewinde d2: M 12 x 1,5 Bolzendurchmesser d1: 4 Ende: 22 Federdruck in N ≈ Anfang: 8 Gewicht: 0.029 kg l1: 48 l2: 8 l3: 25 l4: 25 Max. Anzugs- moment in Nm: 12 RoHS: Ja sw: 136,37 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Rastriegel, Zink-Druckguss (612.8-5-M12X1,5-AK)Rastriegel GN 612.8 werden eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Durch Drehen des Riegels um 180° wird der Raststift eingezogen. Die Rastkerbe ermöglicht ein sicheres Positionieren. Bei diesen Rastriegeln mit Führung aus Zink-Druckguss handelt es sich um eine sehr preisgünstige Ausführung. Aufnahmegewinde d2: M 12 x 1,5 Bolzendurchmesser d1: 5 Ende: 22 Federdruck in N ≈ Anfang: 8 Gewicht: 0.030 kg l1: 48 l2: 8 l3: 25 l4: 25 Max. Anzugs- moment in Nm: 12 RoHS: Ja sw: 136,15 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Was sind die wichtigsten Parameter für einen effizienten Schleifprozess?
Die wichtigsten Parameter für einen effizienten Schleifprozess sind die richtige Auswahl des Schleifmittels, die passende Schleifgeschwindigkeit und der richtige Anpressdruck. Zudem ist eine ausreichende Kühlung während des Schleifens entscheidend, um Überhitzung zu vermeiden und die Lebensdauer des Schleifmittels zu verlängern. Eine regelmäßige Überwachung und Anpassung dieser Parameter während des Schleifprozesses ist ebenfalls wichtig, um optimale Ergebnisse zu erzielen. **
-
Wie können Materialien effizient und präzise durch den Schleifprozess bearbeitet werden?
Materialien können effizient und präzise durch den Schleifprozess bearbeitet werden, indem die richtigen Schleifmittel und -werkzeuge ausgewählt werden. Zudem ist eine geeignete Schleifgeschwindigkeit und Druck erforderlich, um optimale Ergebnisse zu erzielen. Regelmäßige Überwachung und Kontrolle des Schleifprozesses helfen dabei, die Qualität der bearbeiteten Materialien zu gewährleisten. **
-
Wie kann der Schleifprozess effizienter gestaltet werden, um die Produktivität zu erhöhen?
Der Einsatz von Hochleistungsschleifmitteln kann die Schleifzeit verkürzen und die Produktivität steigern. Automatisierungstechnologien wie Robotik und CNC-Steuerung können den Schleifprozess optimieren. Regelmäßige Wartung und Schulungen für Mitarbeiter können Ausfallzeiten reduzieren und die Effizienz verbessern. **
-
Was sind die wichtigsten Faktoren, die den Schleifprozess bei der Materialbearbeitung beeinflussen?
Die wichtigsten Faktoren, die den Schleifprozess beeinflussen, sind die Härte und Struktur des zu bearbeitenden Materials, die Auswahl und Qualität der Schleifmittel sowie die Geschwindigkeit und Druck beim Schleifen. Zudem spielen auch der Schleifwinkel, die Kühlmittelzufuhr und die Schleifmaschine selbst eine entscheidende Rolle für das Ergebnis des Schleifprozesses. Eine genaue Abstimmung dieser Faktoren ist entscheidend, um ein optimales Schleifergebnis zu erzielen. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.