Domain zinkdruckgießerei.de kaufen?
Wir ziehen mit dem Projekt
zinkdruckgießerei.de um.
Sind Sie am Kauf der Domain
zinkdruckgießerei.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain zinkdruckgießerei.de kaufen?
Wie kann man Schuhverzögerungen im Fertigungsprozess reduzieren?
Schuhverzögerungen im Fertigungsprozess können reduziert werden, indem man die Lieferzeiten der Materialien optimiert, eine effiziente Produktionsplanung implementiert und regelmäßige Qualitätskontrollen durchführt. Zudem kann die Kommunikation zwischen den verschiedenen Abteilungen verbessert werden, um Engpässe frühzeitig zu erkennen und zu beheben. Ein kontinuierlicher Verbesserungsprozess und die Nutzung von Technologien wie automatisierten Fertigungssystemen können ebenfalls dazu beitragen, Schuhverzögerungen zu minimieren. **
Wie lässt sich der Fertigungsprozess effizient gestalten? Welche Faktoren beeinflussen die Qualität und Geschwindigkeit der Fertigung?
Der Fertigungsprozess kann durch Automatisierung, Standardisierung und Optimierung der Abläufe effizient gestaltet werden. Faktoren wie die Auswahl der richtigen Maschinen, qualifizierte Mitarbeiter und ein gut geplanter Produktionsablauf beeinflussen die Qualität und Geschwindigkeit der Fertigung maßgeblich. Zudem spielen auch die Verfügbarkeit von Rohstoffen, die Wartung der Maschinen und die Organisation des Arbeitsplatzes eine wichtige Rolle. **
Ähnliche Suchbegriffe für Fertigungsprozess
Top-Angebote
Produkte zum Begriff Fertigungsprozess:
-
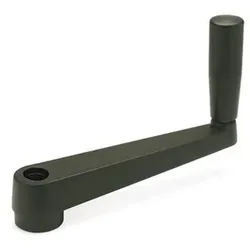
Handkurbeln, Zink-Druckguss (471.1-50-V8)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung filtercolumn: 8 Bohrungskennzeichen: V - mit Vierkant DIN 79 d2: 16 d3: 18 Gewicht: 0.058 kg h1: 18 h2: 10 h3: 10 h4 ≈: 28.5 Kurbellänge l: 50 RoHS: Ja Vierkant s: V 8 Ø Zylindergriff GN 598: 1410,14 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
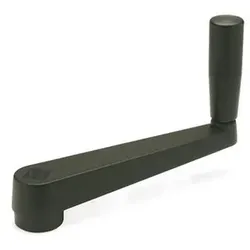
Handkurbeln, Zink-Druckguss (471.1-64-B10)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung d1: B 10 Bohrung filtercolumn: 10 Bohrungskennzeichen: B - Bohrung d2: 19 d3: 22 Gewicht: 0.100 kg h1: 20 h2: 11 h3: 12 h4 ≈: 42.5 Kurbellänge l: 64 RoHS: Ja Ø Zylindergriff GN 598: 188,06 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
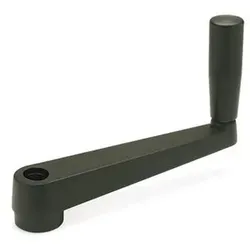
Handkurbeln, Zink-Druckguss (471.1-80-B10)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung d1: B 10 Bohrung filtercolumn: 10 Bohrungskennzeichen: B - Bohrung d2: 23 d3: 26 Gewicht: 0.160 kg h1: 24 h2: 14 h3: 14 h4 ≈: 52.5 Kurbellänge l: 80 RoHS: Ja Ø Zylindergriff GN 598: 219,22 €*Versand: 6,49 €Sichere Weiterleitung zum Anbieter
-
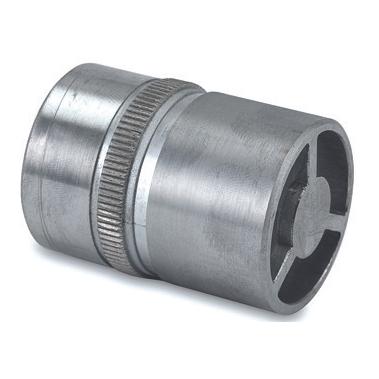
Rastriegel, Zink-Druckguss (612.8-5-M12X1,5-A)Rastriegel GN 612.8 werden eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Durch Drehen des Riegels um 180° wird der Raststift eingezogen. Die Rastkerbe ermöglicht ein sicheres Positionieren. Bei diesen Rastriegeln mit Führung aus Zink-Druckguss handelt es sich um eine sehr preisgünstige Ausführung. Aufnahmegewinde d2: M 12 x 1,5 Bolzendurchmesser d1: 5 Ende: 22 Federdruck in N ≈ Anfang: 8 Gewicht: 0.035 kg l1: 48 l2: 8 l3: 25 l4: 25 Max. Anzugs- moment in Nm: 12 RoHS: Ja sw: 135,93 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter

-
Wie beeinflusst die Automatisierung den Fertigungsprozess in der Industrie?
Die Automatisierung erhöht die Effizienz und Produktivität, da sie repetitive Aufgaben schneller und präziser ausführen kann. Sie reduziert auch die Fehlerquote und verbessert die Qualität der hergestellten Produkte. Darüber hinaus ermöglicht sie eine flexiblere Produktion und eine schnellere Anpassung an sich ändernde Marktanforderungen. **
-
Was sind die häufigsten Fehlerursachen in einem industriellen Fertigungsprozess?
Die häufigsten Fehlerursachen in einem industriellen Fertigungsprozess sind menschliche Fehler, Maschinenfehlfunktionen und unzureichende Qualitätskontrolle. Menschliche Fehler können durch mangelnde Schulung oder Unaufmerksamkeit entstehen, während Maschinenfehlfunktionen auf Wartungsmängel oder Verschleiß zurückzuführen sind. Eine unzureichende Qualitätskontrolle kann dazu führen, dass fehlerhafte Produkte den Fertigungsprozess durchlaufen und zu Ausschuss führen. **
-
Was sind die Hauptfunktionen einer Leistungszelle in einem industriellen Fertigungsprozess?
Die Hauptfunktionen einer Leistungszelle sind die Automatisierung von Fertigungsprozessen, die Steigerung der Produktivität und die Verbesserung der Qualität der hergestellten Produkte. Sie ermöglicht die Integration von Maschinen, Robotern und anderen Geräten, um den gesamten Fertigungsprozess effizienter und kostengünstiger zu gestalten. Zudem kann eine Leistungszelle flexibel angepasst werden, um auf veränderte Anforderungen oder Produktionsvolumen reagieren zu können. **
-
Was sind die grundlegenden Funktionen von Maschinenteilen in einem industriellen Fertigungsprozess?
Maschinenteile in einem industriellen Fertigungsprozess dienen dazu, Energie umzuwandeln, um mechanische Arbeit auszuführen. Sie ermöglichen die Bewegung von Materialien und Werkstücken entlang der Fertigungslinie. Zudem sorgen sie für Präzision und Wiederholbarkeit bei der Herstellung von Produkten. **
Wie wirkt sich die Automatisierung auf den Fertigungsprozess in der Industrie aus?
Die Automatisierung erhöht die Effizienz und Produktivität, da sie repetitive Aufgaben schneller und präziser ausführen kann. Sie ermöglicht eine kontinuierliche Produktion rund um die Uhr ohne menschliches Eingreifen. Allerdings können Arbeitsplätze durch die Automatisierung auch wegfallen, was zu sozialen Herausforderungen führen kann. **
Wie lässt sich der Fertigungsprozess effizient gestalten, um die Produktionskosten zu minimieren?
Der Fertigungsprozess kann durch den Einsatz von Automatisierungstechnologien optimiert werden, um die Produktionsgeschwindigkeit zu erhöhen und Fehler zu minimieren. Eine genaue Planung und Überwachung der Produktionsabläufe kann Engpässe identifizieren und die Effizienz steigern. Die regelmäßige Schulung der Mitarbeiter und die kontinuierliche Verbesserung der Prozesse können ebenfalls dazu beitragen, die Produktionskosten zu minimieren. **
Top-Angebote
Produkte zum Begriff Fertigungsprozess:
-
Handkurbeln, Zink-Druckguss (471.1-50-B8)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung d1: B 8 Bohrung filtercolumn: 8 Bohrungskennzeichen: B - Bohrung d2: 16 d3: 18 Gewicht: 0.058 kg h1: 18 h2: 10 h3: 10 h4 ≈: 28.5 Kurbellänge l: 50 RoHS: Ja Ø Zylindergriff GN 598: 148,27 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Handkurbeln, Zink-Druckguss (471.1-50-V8)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung filtercolumn: 8 Bohrungskennzeichen: V - mit Vierkant DIN 79 d2: 16 d3: 18 Gewicht: 0.058 kg h1: 18 h2: 10 h3: 10 h4 ≈: 28.5 Kurbellänge l: 50 RoHS: Ja Vierkant s: V 8 Ø Zylindergriff GN 598: 1410,14 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Handkurbeln, Zink-Druckguss (471.1-64-B10)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung d1: B 10 Bohrung filtercolumn: 10 Bohrungskennzeichen: B - Bohrung d2: 19 d3: 22 Gewicht: 0.100 kg h1: 20 h2: 11 h3: 12 h4 ≈: 42.5 Kurbellänge l: 64 RoHS: Ja Ø Zylindergriff GN 598: 188,06 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Wie kann man Schuhverzögerungen im Fertigungsprozess reduzieren?
Schuhverzögerungen im Fertigungsprozess können reduziert werden, indem man die Lieferzeiten der Materialien optimiert, eine effiziente Produktionsplanung implementiert und regelmäßige Qualitätskontrollen durchführt. Zudem kann die Kommunikation zwischen den verschiedenen Abteilungen verbessert werden, um Engpässe frühzeitig zu erkennen und zu beheben. Ein kontinuierlicher Verbesserungsprozess und die Nutzung von Technologien wie automatisierten Fertigungssystemen können ebenfalls dazu beitragen, Schuhverzögerungen zu minimieren. **
-
Wie lässt sich der Fertigungsprozess effizient gestalten? Welche Faktoren beeinflussen die Qualität und Geschwindigkeit der Fertigung?
Der Fertigungsprozess kann durch Automatisierung, Standardisierung und Optimierung der Abläufe effizient gestaltet werden. Faktoren wie die Auswahl der richtigen Maschinen, qualifizierte Mitarbeiter und ein gut geplanter Produktionsablauf beeinflussen die Qualität und Geschwindigkeit der Fertigung maßgeblich. Zudem spielen auch die Verfügbarkeit von Rohstoffen, die Wartung der Maschinen und die Organisation des Arbeitsplatzes eine wichtige Rolle. **
-
Wie beeinflusst die Automatisierung den Fertigungsprozess in der Industrie?
Die Automatisierung erhöht die Effizienz und Produktivität, da sie repetitive Aufgaben schneller und präziser ausführen kann. Sie reduziert auch die Fehlerquote und verbessert die Qualität der hergestellten Produkte. Darüber hinaus ermöglicht sie eine flexiblere Produktion und eine schnellere Anpassung an sich ändernde Marktanforderungen. **
-
Was sind die häufigsten Fehlerursachen in einem industriellen Fertigungsprozess?
Die häufigsten Fehlerursachen in einem industriellen Fertigungsprozess sind menschliche Fehler, Maschinenfehlfunktionen und unzureichende Qualitätskontrolle. Menschliche Fehler können durch mangelnde Schulung oder Unaufmerksamkeit entstehen, während Maschinenfehlfunktionen auf Wartungsmängel oder Verschleiß zurückzuführen sind. Eine unzureichende Qualitätskontrolle kann dazu führen, dass fehlerhafte Produkte den Fertigungsprozess durchlaufen und zu Ausschuss führen. **
Ähnliche Suchbegriffe für Fertigungsprozess
-
Handkurbeln, Zink-Druckguss (471.1-80-B10)Handkurbeln GN 471.1 werden zum Verstellen oder Antreiben verwendet. Die Kurbelbewegung wird über den drehbaren Zylindergriff entkoppelt eingeleitet. Dabei kann der drehbar gelagerte Griffkörper fest und sicher gehalten werden. Handkurbeln können auch mit Querbohrungen GN 110 bestellt werden. Bohrung d1: B 10 Bohrung filtercolumn: 10 Bohrungskennzeichen: B - Bohrung d2: 23 d3: 26 Gewicht: 0.160 kg h1: 24 h2: 14 h3: 14 h4 ≈: 52.5 Kurbellänge l: 80 RoHS: Ja Ø Zylindergriff GN 598: 219,22 €*Versand: 6,49 €Sichere Weiterleitung zum Anbieter
-
Rastriegel, Zink-Druckguss (612.8-5-M12X1,5-A)Rastriegel GN 612.8 werden eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Durch Drehen des Riegels um 180° wird der Raststift eingezogen. Die Rastkerbe ermöglicht ein sicheres Positionieren. Bei diesen Rastriegeln mit Führung aus Zink-Druckguss handelt es sich um eine sehr preisgünstige Ausführung. Aufnahmegewinde d2: M 12 x 1,5 Bolzendurchmesser d1: 5 Ende: 22 Federdruck in N ≈ Anfang: 8 Gewicht: 0.035 kg l1: 48 l2: 8 l3: 25 l4: 25 Max. Anzugs- moment in Nm: 12 RoHS: Ja sw: 135,93 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Rastriegel, Zink-Druckguss (612.8-4-M12X1,5-AK)Rastriegel GN 612.8 werden eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Durch Drehen des Riegels um 180° wird der Raststift eingezogen. Die Rastkerbe ermöglicht ein sicheres Positionieren. Bei diesen Rastriegeln mit Führung aus Zink-Druckguss handelt es sich um eine sehr preisgünstige Ausführung. Aufnahmegewinde d2: M 12 x 1,5 Bolzendurchmesser d1: 4 Ende: 22 Federdruck in N ≈ Anfang: 8 Gewicht: 0.029 kg l1: 48 l2: 8 l3: 25 l4: 25 Max. Anzugs- moment in Nm: 12 RoHS: Ja sw: 136,37 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Rastriegel, Zink-Druckguss (612.8-5-M12X1,5-AK)Rastriegel GN 612.8 werden eingesetzt, wenn der Raststift zeitweise nicht vorstehen soll. Durch Drehen des Riegels um 180° wird der Raststift eingezogen. Die Rastkerbe ermöglicht ein sicheres Positionieren. Bei diesen Rastriegeln mit Führung aus Zink-Druckguss handelt es sich um eine sehr preisgünstige Ausführung. Aufnahmegewinde d2: M 12 x 1,5 Bolzendurchmesser d1: 5 Ende: 22 Federdruck in N ≈ Anfang: 8 Gewicht: 0.030 kg l1: 48 l2: 8 l3: 25 l4: 25 Max. Anzugs- moment in Nm: 12 RoHS: Ja sw: 136,15 €*Versand: 6,40 €Sichere Weiterleitung zum Anbieter
-
Was sind die Hauptfunktionen einer Leistungszelle in einem industriellen Fertigungsprozess?
Die Hauptfunktionen einer Leistungszelle sind die Automatisierung von Fertigungsprozessen, die Steigerung der Produktivität und die Verbesserung der Qualität der hergestellten Produkte. Sie ermöglicht die Integration von Maschinen, Robotern und anderen Geräten, um den gesamten Fertigungsprozess effizienter und kostengünstiger zu gestalten. Zudem kann eine Leistungszelle flexibel angepasst werden, um auf veränderte Anforderungen oder Produktionsvolumen reagieren zu können. **
-
Was sind die grundlegenden Funktionen von Maschinenteilen in einem industriellen Fertigungsprozess?
Maschinenteile in einem industriellen Fertigungsprozess dienen dazu, Energie umzuwandeln, um mechanische Arbeit auszuführen. Sie ermöglichen die Bewegung von Materialien und Werkstücken entlang der Fertigungslinie. Zudem sorgen sie für Präzision und Wiederholbarkeit bei der Herstellung von Produkten. **
-
Wie wirkt sich die Automatisierung auf den Fertigungsprozess in der Industrie aus?
Die Automatisierung erhöht die Effizienz und Produktivität, da sie repetitive Aufgaben schneller und präziser ausführen kann. Sie ermöglicht eine kontinuierliche Produktion rund um die Uhr ohne menschliches Eingreifen. Allerdings können Arbeitsplätze durch die Automatisierung auch wegfallen, was zu sozialen Herausforderungen führen kann. **
-
Wie lässt sich der Fertigungsprozess effizient gestalten, um die Produktionskosten zu minimieren?
Der Fertigungsprozess kann durch den Einsatz von Automatisierungstechnologien optimiert werden, um die Produktionsgeschwindigkeit zu erhöhen und Fehler zu minimieren. Eine genaue Planung und Überwachung der Produktionsabläufe kann Engpässe identifizieren und die Effizienz steigern. Die regelmäßige Schulung der Mitarbeiter und die kontinuierliche Verbesserung der Prozesse können ebenfalls dazu beitragen, die Produktionskosten zu minimieren. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.